закрывать
Выберите свой сайт
Глобальный
Социальные сети

Просмотры: 0 Автор: Редактор сайта Время публикации: 15 сентября 2026 г. Происхождение: Сайт
Перенос деталей между отдельными токарными и фрезерными станками создает серьезные узкие места в производстве. Эти последовательные настройки неизбежно приводят к опасному накоплению допусков и значительному снижению маржи. Вы теряете деньги каждый раз, когда оператор перемещает частично готовый компонент с одной станции на другую. Вторичный зажим приводит к ошибкам крепления. Он разрушает критические ограничения концентричности дорогостоящих материалов.
Современное производство сейчас активно отходит от традиционных линейных производственных линий. Вместо этого дальновидные предприятия применяют стратегии производства с использованием одной установки, чтобы оставаться высококонкурентными. Этот комплексный подход фундаментально меняет способы обработки сложных компонентов аэрокосмической и медицинской промышленности. Использование устаревшей последовательной маршрутизации ограничивает ваши возможности пропускной способности. Это не позволяет вам участвовать в торгах по прибыльным контрактам с жесткими допусками.
В этой статье представлена реалистичная, финансово ориентированная основа для оценки текущих возможностей вашего производственного цеха. Вы узнаете, как определить, имеет ли смысл переход на комбинированную систему. Мы помогаем вам сопоставить конкретные производственные ограничения с четкими решениями по оборудованию. Вы можете систематически оценивать свой набор деталей и принимать решения, обеспечивающие максимальную прибыльность.
Переход на токарно-фрезерный центр с ЧПУ исключает вторичные наладки, снижает процент брака и трудозатраты на сложные цилиндрические детали.
Основным оправданием для этих инвестиций является сложность деталей и производство с большим количеством смешанных/малых объемов, а не только скорость производственного цикла.
Внедрение требует значительных обновлений возможностей программирования программного обеспечения CAM и обучения операторов.
Оценка конфигураций (ось Y, вспомогательные шпиндели, приводной инструмент) строго зависит от ваших преобладающих отпечатков деталей и узких мест в работе.
Открепление детали от стандарта Револьверный токарный станок с ЧПУ всегда представляет огромный риск для качества. Вы теряете базовую концентричность в тот момент, когда кулачки патрона открываются. Перемещение этого компонента на вертикальный фрезерный станок сразу же приводит к серьезным ошибкам крепления. Эти микроскопические отклонения быстро усугубляются во время вторичных операций. Это геометрическое явление приводит к серьезным смещениям исходных данных. Деталь может пройти предварительный контроль токарной обработки, но не пройти окончательный контроль качества. Такое накопление допусков снижает вашу прибыль от производства дорогостоящих сплавов.
Незавершенное производство (НЗП) тайно истощает ваш операционный денежный поток каждый божий день. Частично готовые компоненты часто простаивают между различными обрабатывающими станциями, ожидая доступности. Вы вкладываете ценный капитал в сырье, ожидающее вторичной переработки. Кроме того, размещение двух отдельных автономных машин приводит к потере дорогостоящей физической площади. Необходимо учитывать двойные конвейеры для стружки, отдельные резервуары для охлаждающей жидкости и двойные проходы для оператора. Оптимизация квадратных метров напрямую снижает накладные расходы вашего предприятия.
Платить операторам за погрузку и разгрузку одной и той же детали несколько раз не имеет смысла. Традиционные установки требуют ручного вмешательства и настройки на каждом этапе работы. Обработка «Done-in-One» полностью устраняет проблему неэффективности рабочего процесса. Вы исключаете время простоя в ожидании завершения отключенных машинных циклов. Операторы могут полностью сосредоточиться на контроле качества вместо повторяющейся обработки деталей, не добавляющей ценности. Эта оптимизация максимизирует производительность вашей рабочей силы.
Вы не можете конкурентоспособно предлагать сложные компоненты, используя только стандартные 3-х осевой токарный центр . Аэрокосмическая и медицинская отрасли требуют чрезвычайно жестких геометрических допусков на каждом отпечатке. Они требуют одновременной многоосной интерполяции для сложных внутренних функций. Отказ от этих сложных работ серьезно ограничивает потенциал роста вашего бизнеса. Конкуренты, использующие современное оборудование с одной установкой, легко выиграют эти выгодные отраслевые контракты.
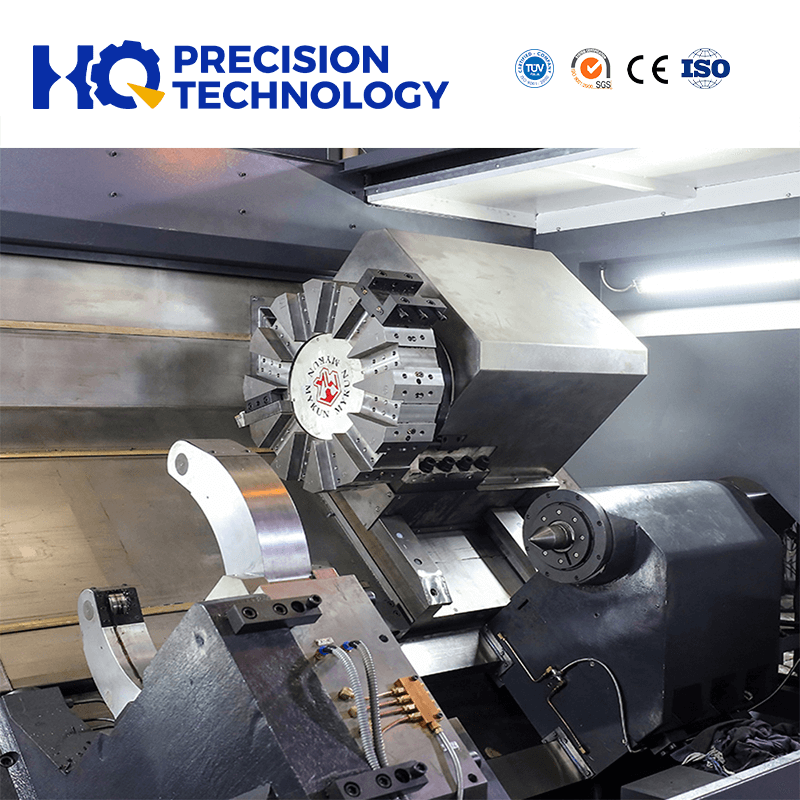
Мы должны определить, что действительно отличает это оборудование от базового оборудования. Комбинированная обработка объединяет токарные шпиндели с высоким крутящим моментом и полнофункциональные фрезерные головки. Многие модели премиум-класса оснащены надежными возможностями оси B для создания поверхностей со сложными углами. Это полностью отличается от простого крепления легкого приводного инструмента к традиционной револьверной головке. настоящий Токарно-фрезерный центр с ЧПУ удаляет тяжелый материал так же, как специализированный вертикальный фрезерный станок. Он обеспечивает высокую жесткость шпинделя для агрессивной резки.
Современные станки идеально синхронизируют оси Y и C при сложных траекториях. Смещенное фрезерование, глубокое сверление и жесткое нарезание резьбы становятся простыми автоматизированными операциями. Вам больше не нужно проектировать или приобретать сложные, индивидуальные приспособления для крепления изделий. Токарный шпиндель действует как высокоточная поворотная делительная ось. Такая точная синхронизация позволяет легко обрабатывать сложные лыски и поперечные отверстия. Это гарантирует идеальные угловые соотношения между элементами.
Обработка обратной стороны детали традиционно требует ручного переворота оператора. Двухшпиндель Токарно-фрезерный станок полностью меняет динамику производства. Это обеспечивает автоматическое синхронизированное переключение между главным и вспомогательным шпинделем в середине цикла. Машина обрабатывает всю заднюю часть детали без вмешательства человека. Эта автоматизация гарантирует идеальную согласованность деталей при больших объемах производства. Вы полностью исключаете человеческие ошибки выравнивания из уравнения.
Ошибка: полагать, что базовый приводной инструмент может заменить специальную фрезерную головку для операций черновой обработки тяжелых материалов.
Ошибка: игнорирование строгих ограничений синхронизации шпинделей при покупке двухшпиндельных моделей начального уровня для легких условий эксплуатации.
Ошибка: не учитывается физический зазор инструмента внутри кабины во время передачи субшпинделя.
Рекомендация: Всегда моделируйте траектории инструмента в автономном режиме, чтобы проверить физические зазоры перед выполнением сложной интерполяции по оси C.
Магазины с большим ассортиментом и низкими и средними объемами продаж обычно получают самую быструю окупаемость инвестиций. Это происходит потому, что машины с одной настройкой значительно сокращают время повторяющихся настроек. Вы можете переключаться между совершенно разными работами за считанные минуты, а не часы. Однако существует серьезное предостережение для производственных сред сверхбольших объемов. Для чрезвычайно простых деталей специальная автоматизация на стандартных токарных станках все равно может привести к более низкой стоимости детали. Прежде чем вкладывать капитал, вы должны тщательно оценить свой доминирующий стиль производства.
Вы должны объективно оценить дизайн своих типичных ежедневных деталей и отпечатки клиентов. Имеют ли они сложную радиальную геометрию, смещенные от центра отверстия или глубокие фрезерованные лыски? Эти специфические геометрические особенности требуют дорогостоящих вторичных операций на стандартных токарных станках. Вам необходимо классифицировать свою рабочую нагрузку, чтобы оправдать инвестиции в многозадачность.
Схема оценки сложности деталей
Уровень сложности |
Типичные особенности детали |
Стратегия идеальной машины |
|---|---|---|
Низкий |
Простое непрерывное точение, осевое сверление, без фрезерованных лысок |
Стандартный 2-осевой токарный станок |
Середина |
Базовые поперечные отверстия, простые шестигранные лыски, неглубокое нарезание резьбы |
Токарный станок с базовым приводным инструментом |
Высокий |
Смещенные от центра карманы, наклонные отверстия, синхронизированная задняя часть. |
Комбинированный многофункциональный центр |
Экстрим |
5-осевые одновременные контуры, сложные медицинские имплантаты |
Многозадачный станок с полной осью B |
Затраты на сырье существенно влияют на общую прибыльность цеха и денежный поток. Рассчитайте прямой финансовый эффект от сокращения лома при обработке дорогих сплавов. Такие материалы, как титан аэрокосмического класса, инконель и хастеллой, стоят целое состояние за фунт. Отказ от почти готовой детали из инконеля из-за вторичной ошибки фрезерного приспособления причиняет серьезный вред. Обработка этих экзотических прочных сплавов за одну установку защищает ваши первоначальные вложения в материалы. Это максимизирует урожайность и обеспечивает предсказуемую прибыльность.
Стандартные пакеты программного обеспечения CAM для токарных станков совершенно недостаточны для этой передовой технологии. Вы столкнетесь с катастрофическими сбоями в работе оборудования при использовании устаревших или базовых программных инструментов. Для комбинированного оборудования требуется современное программное обеспечение CAM, способное полностью моделировать кинематику станка. Кроме того, вы должны с первого дня использовать проверенные и безошибочные постпроцессоры. Не пытайтесь вручную редактировать G-код для синхронизированных операций переключения двух шпинделей. Риск дорогостоящих столкновений шпинделей остается слишком высоким.
Мы должны учитывать суровую реальность современной подготовки и подбора операторов. Для работы многозадачной машины требуется специалист по настройке значительно более высокого уровня. Этот профессионал должен глубоко понимать кинематику токарной и фрезерной обработки одновременно. На сегодняшнем рынке труда найти персонал, обладающий таким двойным опытом, оказывается непросто. Вы должны запланировать обширные, сертифицированные на заводе программы обучения сразу после установки. Ожидайте, что кривая обучения продлится несколько месяцев, а не несколько недель.
Более плотные внутренние рабочие зоны естественным образом увеличивают вероятность физических столкновений инструментов. Вы упаковываете несколько револьверных головок, громоздкие фрезерные головки и противоположные шпиндели в ограниченном пространстве. Ремонт шпинделя на 5-осном станке стоит в геометрической прогрессии дороже, чем на базовом оборудовании. Сложная калибровка выравнивания также требует специализированного лазерного оборудования и дорогостоящих заводских технических специалистов. Вам следует заранее обсудить расширенные гарантии и пакеты профилактического обслуживания на начальном этапе покупки.
Приобретение неправильной конфигурации задержит ваш капитал на долгие годы. Выполните следующие последовательные шаги оценки, чтобы обеспечить правильный выбор оборудования для вашего магазина.
Проведите аудит своих отпечатков деталей. Сгруппируйте вместе наиболее прибыльные и наиболее часто производимые детали. Тщательно проанализируйте их. Требуют ли они тяжелого фрезерования или просто легкого радиального сверления? Этот анализ определяет ваши точные потребности в крутящем моменте шпинделя.
Определите емкость инструмента: оцените стандартную емкость револьверной головки в сравнении с требованиями автоматического устройства смены инструмента (ATC). Очень сложные детали аэрокосмической промышленности часто требуют от 40 до 80 уникальных режущих инструментов. Стандартная турель на 12 станций здесь сильно ограничит ваши возможности.
Проверка совместимости устройства подачи прутка. Тщательно оцените общую готовность к автоматизации. Сочетание многофункционального центра с устройством подачи прутка премиум-класса открывает огромный операционный потенциал. Эта комбинация обеспечивает настоящие производственные возможности без участия персонала для работы в третью смену без присмотра.
Требуйте тщательного изучения времени: Никогда не покупайте промышленное оборудование, основываясь только на глянцевых спецификациях. Требовать от OEM-производителя проведения комплексного анализа времени. Предоставьте им отпечаток вашей самой сложной детали. Заставьте их подтвердить свои заявления о времени цикла, используя реальные данные резания.
Модернизация вашего оборудования представляет собой фундаментальный и долгосрочный сдвиг в вашей производственной стратегии. Вы навсегда переходите от устаревших последовательных операций к параллельному производству с одной установкой. Эта эволюция защищает вашу прибыль от очень сложных компонентов с жесткими допусками. Это исключает ненужную обработку деталей и значительно сокращает брак вторичной оснастки.
Мы призываем лиц, принимающих решения, тщательно оценить свои текущие затраты на оплату труда и отходы при работе с несколькими установками. Сравните эти текущие ежедневные финансовые затраты непосредственно со стоимостью комбинированной машины. Окончательное инвестиционное решение основывайте исключительно на измеренной сложности детали и реалистичной готовности программного обеспечения. Производство с одной установкой обеспечивает ваше конкурентное преимущество в сложных промышленных условиях.
О: Приводной инструмент на традиционной револьверной головке предназначен исключительно для легких операций, таких как базовое сверление и нарезание резьбы. Настоящий токарно-фрезерный центр оснащен специальным фрезерным шпинделем для тяжелых условий эксплуатации. Этот прочный шпиндель часто включает в себя полную возможность работы по оси B. Он легко справляется с агрессивной и тяжелой съемкой материала, сравнимой с автономной вертикальной фрезой.
О: Да, обычно для этого требуется высококвалифицированный и преданный своему делу профессионал в области программирования. Диалоговое программирование при управлении станком редко бывает достаточным для оптимального использования. Чрезвычайная сложность синхронизации осей, переключения субшпинделей и предотвращения столкновений инструментов требует автономного программирования. Для безопасного управления этими сложными машинами необходимо использовать передовое программное обеспечение CAM.
Ответ: Многозадачный станок, безусловно, занимает больше места, чем один стандартный токарный станок. Однако обычно это экономит от 20 до 30 процентов общей площади объекта. Вы достигаете этой эффективности, устраняя абсолютную необходимость размещать рядом токарный станок и вертикальный обрабатывающий центр.