fechar
Escolha o seu site
Global
Mídias Sociais

Visualizações: 0 Autor: Editor do site Horário de publicação: 15/09/2026 Origem: Site
A transferência de peças entre tornos e fresadoras separados cria sérios gargalos de produção no chão de fábrica. Essas configurações sequenciais levam inevitavelmente a um perigoso empilhamento de tolerâncias e a uma erosão significativa das margens. Você perde dinheiro toda vez que um operador move um componente parcialmente acabado de uma estação para outra. A fixação secundária introduz erros de fixação. Ele destrói limites críticos de concentricidade em materiais de alto valor.
A fabricação moderna agora está se afastando agressivamente das linhas de produção lineares tradicionais. Em vez disso, as lojas com visão de futuro adotam estratégias de fabricação de configuração única para permanecerem altamente competitivas. Esta abordagem integrada muda fundamentalmente a forma como processamos componentes aeroespaciais ou médicos complexos. Depender de roteamento sequencial desatualizado limita seus recursos de rendimento. Isso evita que você faça licitações em contratos lucrativos e com tolerância rígida.
Este artigo fornece uma estrutura realista e com foco financeiro para avaliar as capacidades atuais da sua área de produção. Você descobrirá exatamente como determinar se a atualização para um sistema combinado faz sentido operacionalmente. Ajudamos você a mapear restrições específicas de produção para soluções claras de equipamentos. Você pode avaliar sistematicamente seu mix de peças e tomar decisões visando a lucratividade máxima.
A transição para um centro de torneamento CNC elimina configurações secundárias, reduzindo as taxas de refugo e os custos de mão de obra em peças cilíndricas complexas.
A principal justificativa para esse investimento é a complexidade das peças e a produção de alta mistura/baixo volume, e não apenas a velocidade do tempo de ciclo bruto.
A adoção requer atualizações significativas nas capacidades de programação do software CAM e no treinamento do operador.
A avaliação de configurações (eixo Y, subfusos, ferramentas motorizadas) depende estritamente das impressões das peças predominantes e dos gargalos operacionais.
Desencaixando uma peça de um padrão o torno CNC de torre sempre apresenta um imenso risco de qualidade. Você perde a concentricidade da linha de base no momento em que as mandíbulas do mandril se abrem. Mover este componente para uma fresadora vertical introduz erros graves de fixação imediatamente. Esses desvios microscópicos aumentam rapidamente durante operações secundárias. Este fenômeno geométrico causa graves mudanças de dados. Uma peça pode passar na inspeção preliminar de torneamento, mas falhar no controle de qualidade final. Esse empilhamento de tolerância destrói suas margens de lucro em materiais de liga de alto valor.
O trabalho em andamento (WIP) drena secretamente seu fluxo de caixa operacional todos os dias. Componentes parcialmente acabados muitas vezes ficam ociosos entre diferentes estações de usinagem, aguardando disponibilidade. Você acumula capital valioso em matérias-primas que aguardam processamento secundário. Além disso, abrigar duas máquinas autônomas separadas desperdiça espaço físico caro. Você deve considerar transportadores de cavacos duplos, tanques de refrigeração separados e passarelas duplas para operadores. A otimização da metragem quadrada melhora diretamente os custos indiretos de sua instalação.
Pagar aos operadores para carregar e descarregar a mesma peça várias vezes não faz absolutamente nenhum sentido. As configurações tradicionais exigem intervenção manual e alinhamento em cada etapa operacional. O processamento 'feito em um' resolve completamente essa ineficiência do fluxo de trabalho. Você elimina o tempo de trabalho ocioso aguardando a conclusão dos ciclos da máquina desconectada. Os operadores podem se concentrar inteiramente no controle de qualidade em vez do manuseio repetitivo e sem valor agregado de peças. Essa otimização maximiza a produção da sua força de trabalho.
Você não pode cotar componentes complexos de forma competitiva usando apenas um padrão Centro de giro de 3 eixos . Os setores aeroespacial e médico exigem tolerâncias geométricas extremamente rígidas em cada impressão. Eles exigem interpolação multieixo simultânea para recursos internos complexos. Recusar esses trabalhos complexos limita severamente o potencial de crescimento do seu negócio. Os concorrentes que utilizam equipamentos avançados de configuração única ganharão facilmente esses lucrativos contratos industriais.
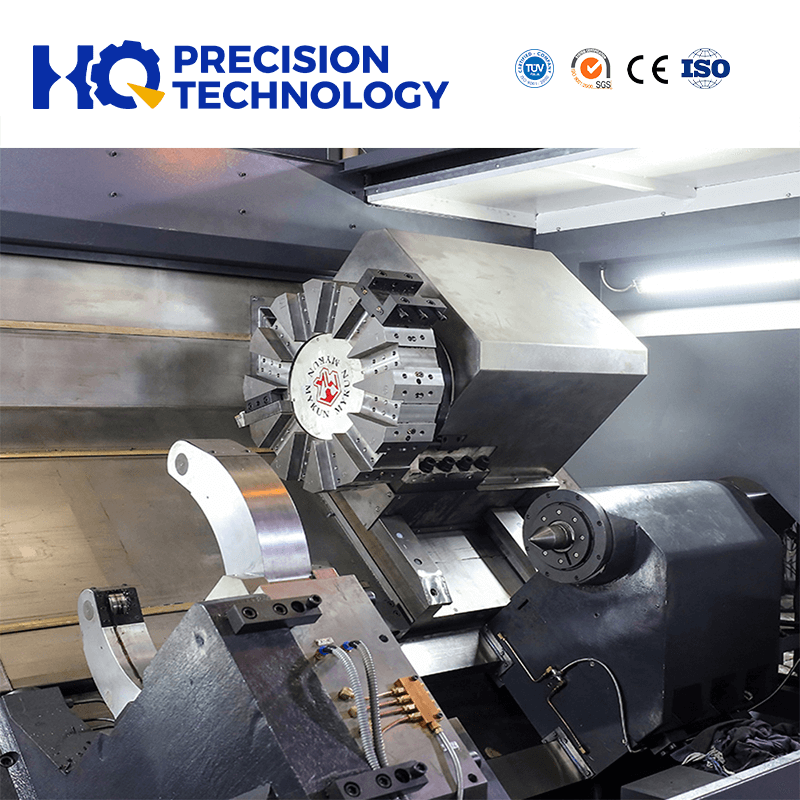
Devemos definir o que torna este equipamento verdadeiramente distinto do equipamento básico. A usinagem combinada integra fusos de torneamento de alto torque junto com cabeçotes de fresamento totalmente funcionais. Muitos modelos premium apresentam recursos robustos de eixo B para geração de superfícies angulares complexas. Isso difere totalmente de simplesmente aparafusar ferramentas elétricas leves em uma torre tradicional. Um verdadeiro O centro de torneamento e fresamento CNC remove material pesado como uma fresadora vertical dedicada. Fornece enorme rigidez do fuso para cortes agressivos.
As máquinas modernas sincronizam perfeitamente o eixo Y e o eixo C durante percursos de ferramenta complexos. Fresamento descentralizado, furação profunda e rosqueamento rígido tornam-se operações simples e automatizadas. Você não precisa mais projetar ou adquirir acessórios de fixação complexos e personalizados. O fuso giratório atua como um eixo de indexação rotativo de alta precisão. Essa sincronização precisa permite que as oficinas usinem planos complexos e furos cruzados sem esforço. Garante relações angulares perfeitas entre recursos.
O processamento da parte traseira de um componente tradicionalmente requer inversão manual do operador. Um fuso duplo A máquina tornofresadora muda completamente essa dinâmica de fabricação. Ele permite transferências automáticas e sincronizadas entre o fuso principal e o sub-fuso no meio do ciclo. A máquina realiza o acabamento de todo o verso da peça sem intervenção humana. Essa automação garante consistência perfeita entre peças em execuções de produção grandes e exigentes. Você remove completamente os erros de alinhamento humano da equação.
Erro: presumir que ferramentas mecânicas básicas podem substituir um cabeçote de fresamento dedicado para operações de desbaste de materiais pesados.
Erro: ignorar os limites estritos de sincronização do fuso ao comprar modelos básicos de fuso duplo para serviços leves.
Erro: Deixar de levar em conta a folga física da ferramenta necessária dentro da cabine durante as transferências do subfuso.
Melhor Prática: Sempre simule percursos off-line para verificar folgas físicas antes de executar interpolações complexas do eixo C.
Lojas de alto mix e volume baixo a médio geralmente obtêm o retorno do investimento mais rápido. Isso acontece porque as máquinas de configuração única reduzem drasticamente os tempos de configuração repetitivos e contínuos. Você pode alternar entre trabalhos completamente diferentes em minutos, em vez de horas. No entanto, existe uma advertência importante para ambientes de fabricação de volumes ultra-altos. Para peças extremamente simples, a automação dedicada em tornos padrão ainda pode gerar um custo por peça mais baixo. Você deve avaliar cuidadosamente seu estilo de produção dominante antes de comprometer capital.
Você deve avaliar objetivamente seus projetos típicos de peças diárias e impressões de clientes. Eles apresentam geometrias radiais complexas, furos descentralizados ou planos fresados profundamente? Estas características geométricas específicas forçam operações secundárias dispendiosas em tornos padrão básicos. Você precisa categorizar sua carga de trabalho para justificar investimentos multitarefa.
Estrutura de avaliação de complexidade de peças
Nível de complexidade |
Recursos típicos de peças |
Estratégia de Máquina Ideal |
|---|---|---|
Baixo |
Torneamento contínuo simples, furação axial, sem fresamento plano |
Torno padrão de 2 eixos |
Médio |
Furos cruzados básicos, planos hexagonais simples, rosqueamento raso |
Torno com ferramentas elétricas básicas |
Alto |
Bolsos descentralizados, furos angulares, trabalho traseiro sincronizado |
Centro multitarefa combinado |
Extremo |
Contornos simultâneos de 5 eixos, implantes médicos complexos |
Máquina multitarefa completa de eixo B |
Os custos das matérias-primas impactam significativamente a lucratividade geral e o fluxo de caixa da loja. Calcule o impacto financeiro direto da redução de sucata ao usinar ligas caras. Materiais como titânio de nível aeroespacial, Inconel e Hastelloy custam uma fortuna por quilo. O desmantelamento de uma peça de Inconel quase acabada devido a um erro no acessório de fresamento secundário dói profundamente. O processamento dessas ligas exóticas e resistentes em uma única configuração protege seu investimento inicial em material. Ele maximiza o rendimento e garante lucratividade previsível.
Os pacotes de software CAM de torno padrão permanecem completamente insuficientes para esta tecnologia avançada. Você experimentará travamentos catastróficos de máquinas usando ferramentas de software básicas ou desatualizadas. O equipamento combinado requer software CAM avançado capaz de simulação cinemática completa da máquina. Além disso, você deve proteger pós-processadores comprovados e livres de bugs desde o primeiro dia. Não tente editar manualmente o código G para operações de transferência sincronizadas de fuso duplo. O risco de causar colisões dispendiosas do fuso continua muito alto.
Devemos enfrentar a dura realidade do treinamento e recrutamento de operadores modernos. Operar uma máquina multitarefa requer um calibre significativamente maior de maquinista de configuração. Este profissional deve compreender profundamente a cinemática de torneamento e fresamento simultaneamente. Encontrar pessoal que possua esta dupla especialização específica revela-se difícil no mercado de trabalho atual. Você deve orçar programas de treinamento extensivos e certificados pela fábrica imediatamente após a instalação. Espere uma curva de aprendizado que dure vários meses, em vez de algumas semanas.
Envelopes de trabalho internos mais apertados aumentam naturalmente a probabilidade de colisões físicas de ferramentas. Você embala múltiplas torres, cabeçotes de fresamento volumosos e fusos opostos em um espaço confinado. As reconstruções de fusos em uma máquina de 5 eixos custam exponencialmente mais do que em equipamentos básicos. Calibrações de alinhamento complexas também exigem equipamentos laser especializados e técnicos de fábrica caros. Você deve negociar proativamente garantias estendidas e pacotes de manutenção preventiva durante a fase inicial de compra.
Comprar a configuração errada irá prender seu capital por muitos anos. Siga estas etapas de avaliação sequenciais para garantir a seleção adequada do equipamento para sua oficina.
Audite suas impressões de peças: Agrupe suas peças de maior margem e produzidas com mais frequência. Analise-os minuciosamente. Eles exigem fresamento pesado ou apenas furação radial leve? Esta análise determina as necessidades exatas de torque do fuso.
Determinar a capacidade de ferramentas: Avalie a capacidade padrão da torre versus os requisitos do trocador automático de ferramentas (ATC). Peças aeroespaciais altamente complexas geralmente exigem de 40 a 80 ferramentas de corte exclusivas. Uma torre padrão de 12 estações limitará severamente suas capacidades aqui.
Verifique a compatibilidade do alimentador de barras: Avalie cuidadosamente sua prontidão geral para automação. Combinar um centro multitarefa com um alimentador de barras premium libera um enorme potencial operacional. Esta combinação oferece verdadeiras capacidades de fabricação com luzes apagadas para operações autônomas de terceiro turno.
Exija estudos de tempo rigorosos: Nunca compre maquinário industrial baseado apenas em folhas de especificações brilhantes. Exija que o OEM execute um estudo de tempo abrangente. Forneça a eles a impressão da peça específica mais difícil. Faça-os validar suas declarações de tempo de ciclo usando dados de corte reais.
A atualização do seu equipamento representa uma mudança fundamental e de longo prazo na sua estratégia de produção. Você faz a transição permanente de operações sequenciais desatualizadas para produção paralela e de configuração única. Essa evolução protege suas margens de lucro em componentes altamente complexos e com tolerância restrita. Elimina o manuseio desnecessário de peças e reduz drasticamente o desperdício de acessórios secundários.
Incentivamos os tomadores de decisão a avaliar cuidadosamente suas atuais despesas com mão de obra e sucata em múltiplas configurações. Compare essas perdas financeiras diárias contínuas diretamente com o custo de uma máquina combinada. Baseie sua decisão final de investimento estritamente na complexidade medida das peças e na disponibilidade realista do software. A fabricação com configuração única garante sua vantagem competitiva em um cenário industrial exigente.
R: As ferramentas motorizadas em uma torre tradicional destinam-se exclusivamente a operações leves, como perfuração e rosqueamento básicos. Um verdadeiro centro de torneamento-fresamento possui um fuso de fresamento dedicado e resistente. Este fuso robusto geralmente incorpora capacidade total do eixo B. Ela lida facilmente com taxas de remoção de material agressivas e pesadas, combinando com um moinho vertical independente.
R: Sim, normalmente requer um profissional de programação dedicado e altamente qualificado. A programação conversacional no controle da máquina raramente é suficiente para um uso ideal. A extrema complexidade da sincronização de eixos, transferências de subfusos e prevenção de colisões de ferramentas exige programação offline. Você deve usar software CAM avançado para conduzir essas máquinas complexas com segurança.
R: Uma máquina multitarefa certamente ocupa um espaço físico maior do que um único torno padrão. No entanto, geralmente economiza de 20 a 30 por cento no espaço total da instalação. Você consegue essa eficiência eliminando a necessidade absoluta de abrigar um torno e um centro de usinagem vertical lado a lado.