закрывать
Вы
Глобальный
Социальные сети

Просмотры: 0 Автор: Редактор сайта Время публикации: 6 августа 2026 г. Происхождение: Сайт
Производители постоянно борются с допуском штабелирования и бракования компонентов при работе со сложной геометрией. Традиционные 3-осевые или 3+2 позиционные установки часто не отвечают современным требованиям точности. Они вынуждают операторов выполнять несколько операций по переналадке вручную. Каждое изменение настройки вносит небольшие отклонения. В течение длительного производственного цикла эти микроскопические ошибки накапливаются. Они портят дорогие материалы и увеличивают время цикла.
Переход на настоящую непрерывную 5-осевую платформу напрямую решает это узкое место. Вы исключаете избыточные настройки. Вы значительно повышаете общую точность деталей. Однако приобретение этой возможности означает полное переосмысление стратегии вашего цеха. Это не просто модернизация оборудования по принципу «подключи и работай». Вы должны изменить всю свою методологию производства. В этом руководстве мы рассмотрим жизненно важные архитектурные решения, доступные сегодня. Мы изучаем реалии реализации и основные критерии оценки. Вы узнаете, как выбрать именно ту платформу, которая нужна вашему ответственному производственному цеху.
Непрерывная 5-осевая обработка сводит к минимуму изменения в настройке, напрямую уменьшая совокупные ошибки (наложение допусков), характерные для обработки нескольких поверхностей.
Архитектура станка (Trunnion, Swivel Head или Mill-Turn) должна определяться размером, весом детали и возможностями существующего цеха.
Для оценки машины необходимо не только оценить скорость шпинделя, но и оценить объемную точность, тепловую компенсацию и интеграцию программного обеспечения CAM.
Скрытые затраты на внедрение, такие как специализированные инструменты, постпроцессоры и обучение операторов, должны быть учтены при первоначальном расчете рентабельности инвестиций.
Вы должны понимать скрытые последствия нескольких установок, чтобы оправдать покупку новой машины. Каждый раз, когда оператор останавливает шпиндель, чтобы разжать, переместить и снова зажать заготовку, он создает риск. Вы тратите больше денег на нестандартные приспособления. Вы тратите драгоценное время на ручную обработку. Кроме того, вы значительно увеличиваете риск брака детали из-за несоосности.
Эти проблемы заставляют обработка сложных деталей, как известно, трудна на старом оборудовании. Многие магазины пытаются преодолеть этот разрыв, используя позиционную схему 3+2. Схема 3+2 блокирует поворотные оси во время фактической резки. Он хорошо подходит для простых угловых отверстий или плоских пропилов. Однако это совершенно бесполезно, когда вам нужно динамическое контурирование. Если вы столкнулись с подрезами, скошенными лопатками турбины или глубокими скульптурными полостями, непрерывная одновременная интерполяция становится обязательной. Вам нужно, чтобы все пять осей двигались вместе, чтобы инструмент находился в зацеплении под идеальным углом.
Чтобы объявить инвестицию в новое оборудование успешной, необходимы строгие критерии. Во-первых, стремитесь к обработке «Сделано в одном». Это означает, что сырье поступает в машину, а готовая деталь выходит без ручного вмешательства. Во-вторых, максимизируйте время безотказной работы шпинделя. В-третьих, стандартизируйте качество продукции при крупносерийном и мелкосерийном производстве. Достижение этих целей превращает механический цех в высоко предсказуемое и прибыльное предприятие.
Выбор станка начинается с физического расположения его движущихся осей. То, как движется машина, определяет размер, вес и тип деталей, с которыми она может работать. Вы не можете заставить большую и тяжелую отливку поставить на машину, предназначенную для небольших алюминиевых компонентов.
Стиль цапфы или колыбели остается невероятно популярным. Он лучше всего подходит для средних и тяжелых деталей, требующих исключительной жесткости. Поворотные оси расположены в самом столе. Это обеспечивает большие углы наклона и динамичное движение. Однако вы должны следить за ограничениями полезной нагрузки. Если деталь слишком тяжелая, приводам вращения будет сложно поддерживать точность. Также необходимо внимательно проверить зазор стола. Когда цапфа наклоняется на 90 градусов, крупные детали или приспособления могут легко врезаться в корпус шпинделя.
Альтернативно, конструкция поворотной или шарнирно-сочлененной головки передает вращательное движение шпинделю. Заготовка ровно и неподвижно лежит на столе. Эта конфигурация идеально подходит для обработки невероятно тяжелых или негабаритных деталей. Вы не сможете легко вращать массивный блок двигателя на цапфе. Удерживая тяжелый груз неподвижно, станок обеспечивает превосходную устойчивость при тяжелых черновых операциях.
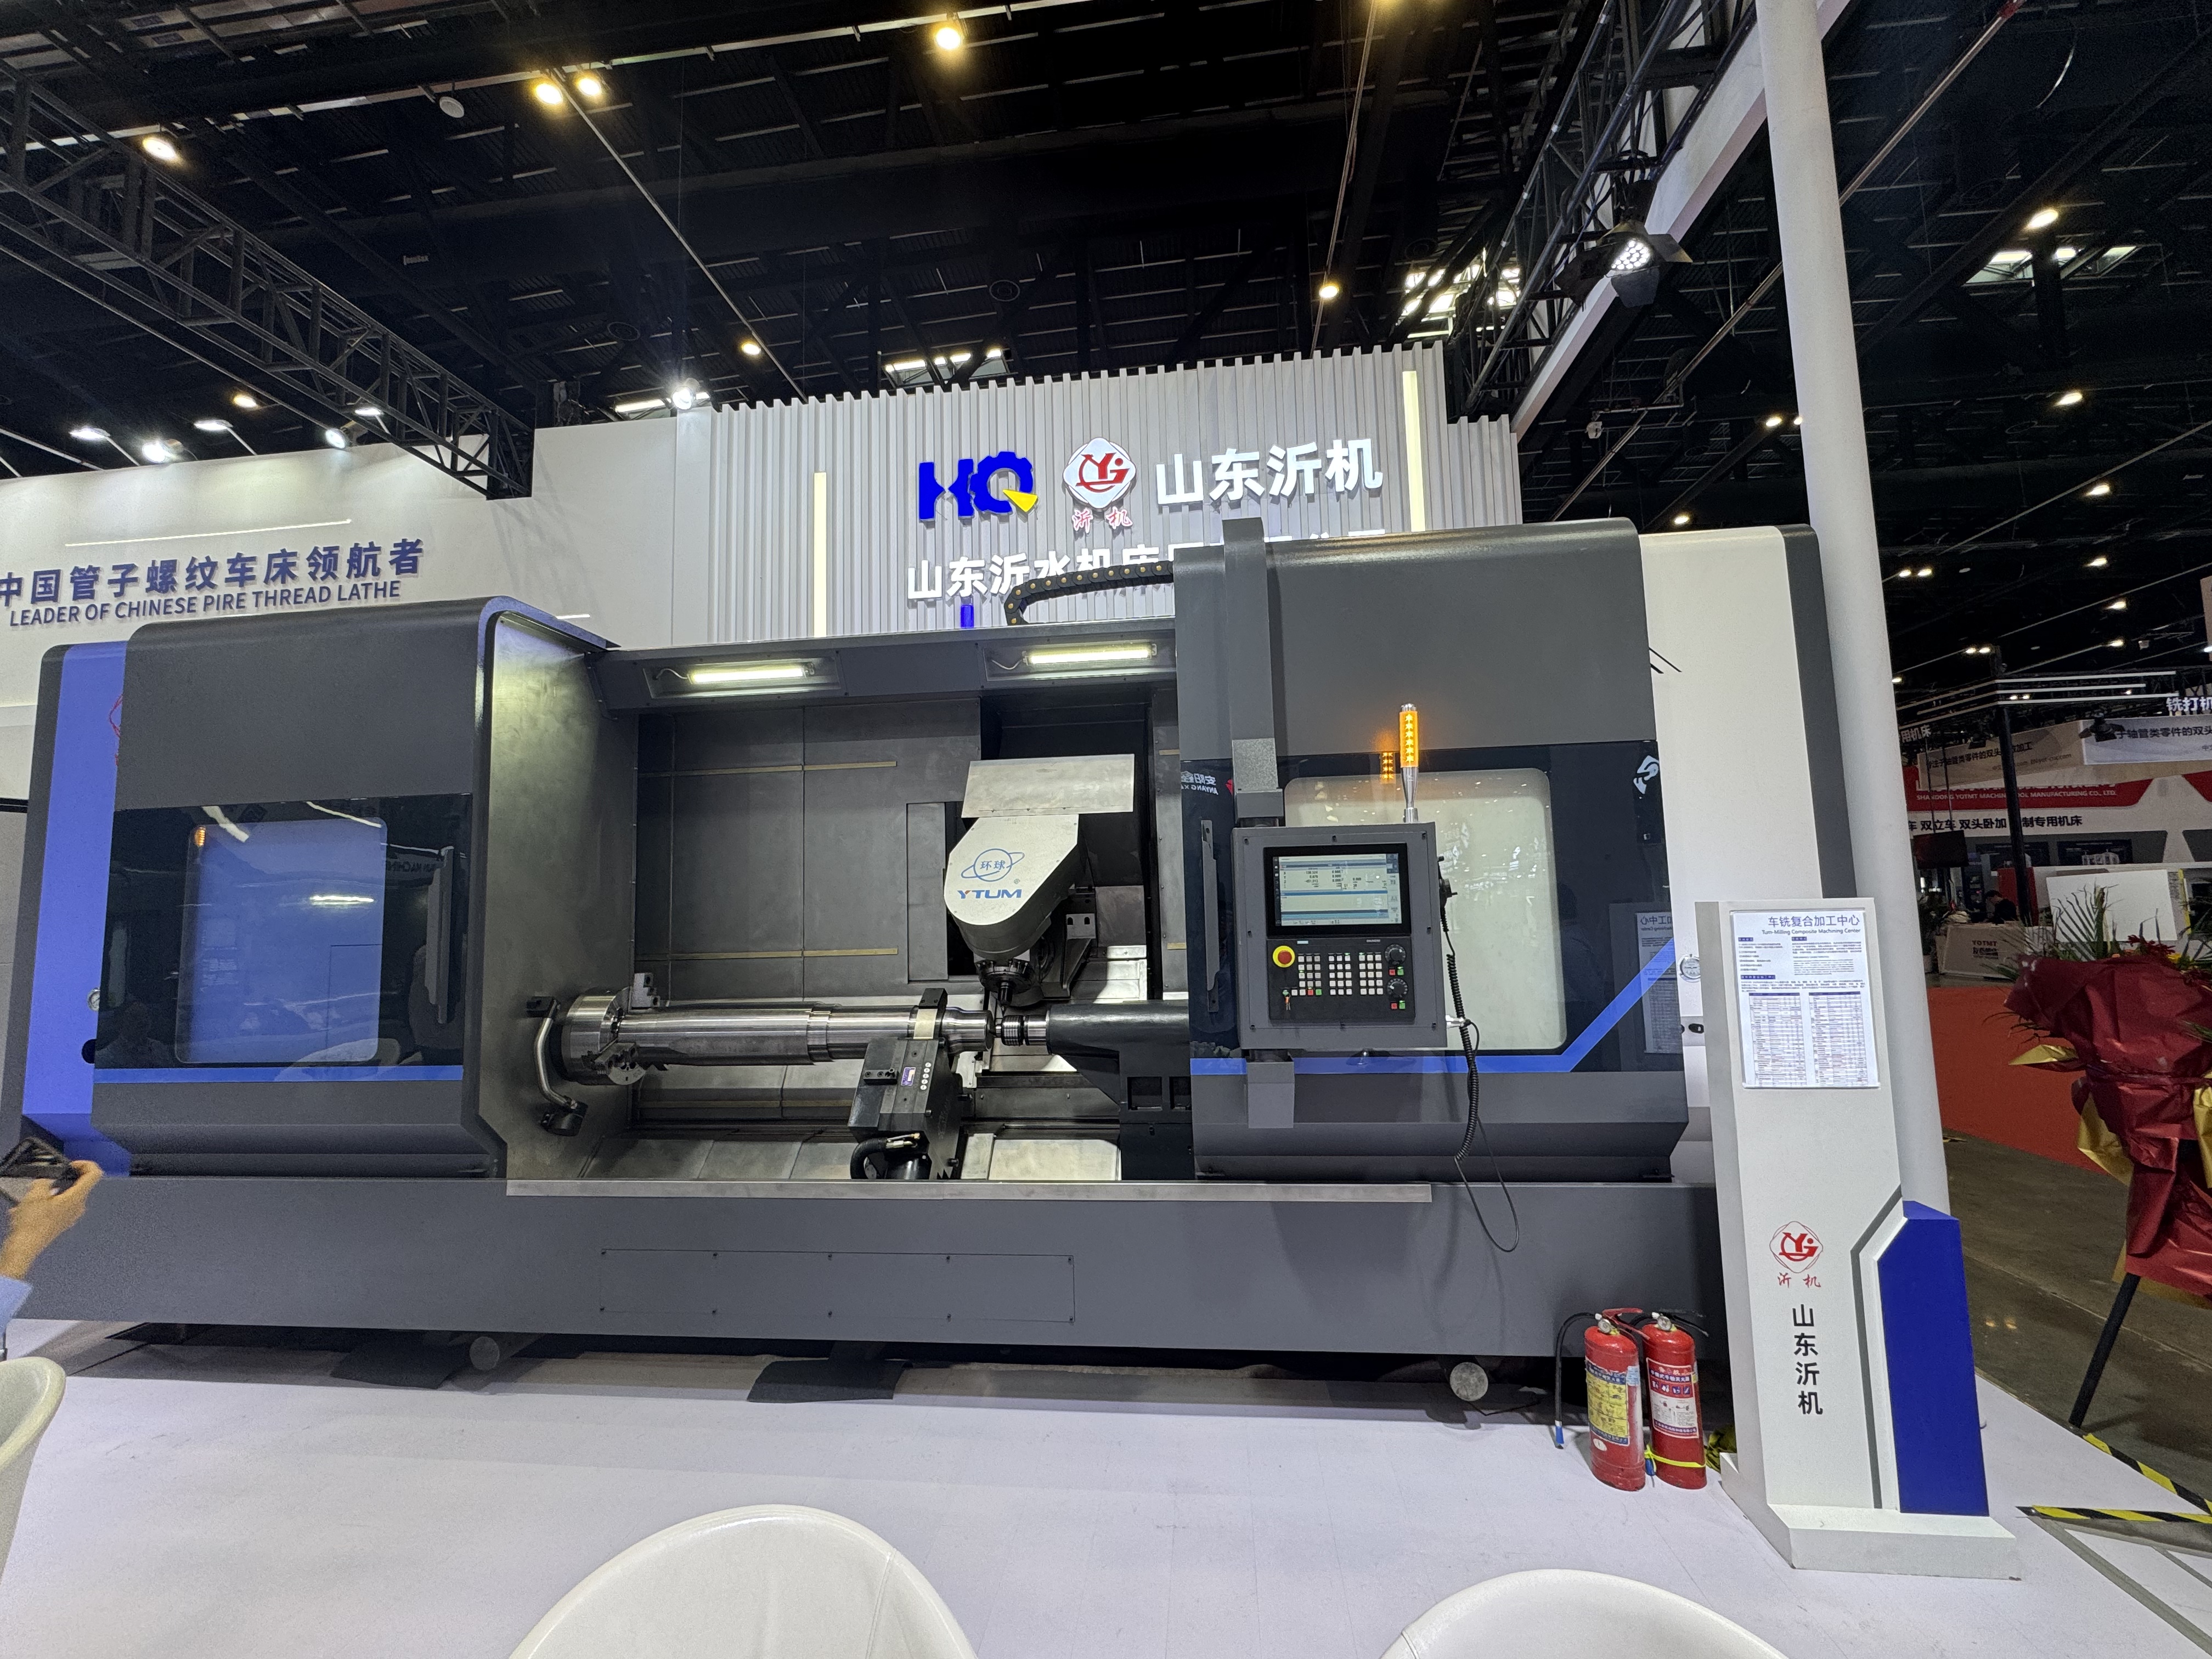
Для цилиндрических компонентов конфигурации «фрезерно-токарный» устраняют разрыв между точением и фрезерованием. Добавление 5-осевой токарный станок с ЧПУ для вашего пола представляет собой оптимальное решение, когда детали требуют как тяжелой токарной обработки, так и сложного фрезерования со смещением от центра. Эти многозадачные станки эффективно обрабатывают прутковую заготовку и выполняют сложные контуры без передачи детали на отдельный станок.
Используйте приведенную ниже таблицу, чтобы сократить процесс оценки на основе характеристик детали.
Тип архитектуры |
Идеальный профиль детали |
Основное преимущество |
Ограничивающий фактор |
|---|---|---|---|
Цапфа/Колыбель |
Детали кубической формы малого и среднего размера, рабочие колеса |
Высокая динамическая жесткость, быстрое одновременное движение |
Зазор стола ограничивает максимальную высоту детали |
Поворотная/поворотная головка |
Крупные детали аэрокосмической конструкции, тяжелые блоки |
Вес стационарной детали, огромная грузоподъемность |
Размер головы ограничивает доступ в глубокие, узкие полости. |
Фрезерный Токарный |
Сложные цилиндрические детали, валы с угловыми элементами. |
Токарная обработка и 5-осевое фрезерование Done-in-One |
Обычно обеспечивает более короткий ход по оси Y, чем специальный фрезерный станок. |
Различные отрасли промышленности доводят станки до разных пределов. При решении При обработке деталей аэрокосмической отрасли основное внимание уделяется объемной точности и динамической жесткости. Компоненты аэрокосмической отрасли часто представляют собой тонкостенные монолитные конструкции. Обработка титанового рабочего колеса или глубокой алюминиевой переборки требует абсолютной стабильности. Любая нехватка жесткости вызывает дребезжание. Вибрация разрушает качество поверхности и преждевременно утомляет режущий инструмент. Вы должны оценить, как производитель машины компенсирует динамическую вибрацию при смене направления на высокой скорости.
Наоборот, прецизионная обработка пресс-форм требует совершенно другого профиля возможностей. Производители пресс-форм уделяют особое внимание превосходному качеству поверхности. При выполнении непрерывного обработка нескольких поверхностей , центральное место занимает система управления ЧПУ. Для этого нужны продвинутые высокоскоростные алгоритмы просмотра вперед. Эти алгоритмы заранее считывают тысячи строк G-кода. Они мгновенно регулируют скорость подачи, чтобы предотвратить появление следов застревания инструмента. Плавная и непрерывная обработка данных обеспечивает плавное смешивание сложных контуров произвольной формы.
Вы также должны учитывать суровые реалии инструментов и зазоров. Многоосное перемещение размещает корпус шпинделя очень близко к детали и крепежу. Внимательно оцените конструкцию носа шпинделя. Громоздкий шпиндель ограничивает доступ. Часто вам потребуются специализированные термоусадочные или гидравлические держатели. Эти тонкие держатели инструментов позволяют добраться до глубоких полостей, не создавая помех. Короткие, жесткие инструменты работают лучше, но для них требуется шпиндельная головка, способная глубоко погружаться в заготовку.
Купить утюг – это только полдела. Многоосный станок полностью зависит от своей программной экосистемы. Возможности машины зависят от кода, который ею управляет. Вам нужен надежный пакет CAM в сочетании с проверенным и безошибочным постпроцессором. Неисправный постпроцессор преобразует совершенно хорошие траектории CAM в катастрофические движения машины.
Более того, вы не можете полагаться исключительно на внутреннюю систему контроля столкновений машины. Вы должны использовать независимое программное обеспечение для кинематического моделирования. Это программное обеспечение создает цифрового двойника вашей машины, приспособлений и инструментов. Он проверяет каждое движение, прежде чем программа достигнет цеха. Имитация разрезов предотвращает катастрофические столкновения и защищает ваши огромные инвестиции.
Термическая стабильность представляет собой еще один серьезный риск. Многоосное движение приводит к значительному нагреву приводов вращения и шпинделей. Это тепло приводит к расширению структурных компонентов. Термический дрейф разрушает точность. Чтобы противостоять этому, ищите машины, оснащенные активными охладителями шпинделя и охлаждаемыми ШВП. Обратная связь по линейному масштабу также важна. Стеклянные шкалы контролируют точное положение осей, исключая ошибки, вызванные тепловым расширением ШВП. Кроме того, автоматизированные циклы кинематической калибровки позволяют операторам исследовать базовую сферу и выравнивать центральные точки вращения за считанные минуты.
Наращивание производительности операторов представляет собой последнее препятствие. Сразу признайте крутую кривую обучения. Переход вашей команды от трехосного мышления к полностью многоосному мышлению требует времени.
Отправьте программистов на специальное обучение CAM: они должны научиться пространственному мышлению и непрерывному векторному управлению инструментами.
Овладейте цифровым двойником: операторы должны запускать сложные программы в программном обеспечении моделирования, прежде чем прикасаться к физической панели управления.
Стандартизируйте фиксацию заготовки: заблаговременно внедряйте системы зажима с нулевой точкой. Это исключает необходимость ручного набора номера и снижает беспокойство новых операторов по настройке.
Выполнение пробных проходов: научите операторов снижать скорость ускоренного перемещения и выполнять пробные проходы на первых нескольких сложных установках.
Не все производители машин конструируют свои платформы по одним и тем же стандартам. При сравнении вариантов в первую очередь обратите внимание на жесткость и конструкцию. Оцените основные материалы. Чугун обеспечивает превосходное гашение вибрации. Основания из полимербетона или минерального литья обеспечивают еще более высокую термическую стабильность и демпфирование. Далее осмотрите направляющие. Роликовые линейные направляющие обеспечивают высокую скорость и маневренность, что подходит для алюминиевых деталей аэрокосмической отрасли. Коробчатые направляющие обеспечивают огромную жесткость при прожевывании инконеля или титана, хотя они движутся немного медленнее.
Вычислительная мощность системы управления определяет производительность контурной обработки. При непрерывной обработке пятиосных данных система управления считывает тысячи микродвижений в секунду. Оцените средства управления Heidenhain, Siemens или FANUC, специально адаптированные для такой большой нагрузки данных. Слабый процессор приводит к нехватке данных на машине, что приводит к ее заиканию и появлению на детали дефектов.
Наконец, проверьте поставщика на предмет соглашений об уровне обслуживания (SLA). Простои оборудования быстро сокращают доходы. Покопайтесь в их местной инфраструктуре поддержки. Спросите, занимаются ли они восстановлением шпинделей на месте или отправляют их за границу. Убедитесь, что в вашем регионе есть запасные части. Вам также нужна надежная поддержка при разработке приложений, которая поможет вам настроить сложные постпроцессоры в течение первого года эксплуатации.
Распространенная ошибка ветеринаров: полагаться только на максимальную скорость шпинделя, а не оценивать кривые крутящего момента при определенных оборотах резания.
Распространенная ошибка ветеринаров: игнорирование физического размера занимаемой машины и того, как автоматизация (например, пулы поддонов) может подойти позже.
Распространенная ошибка ветеринаров: неспособность протестировать эталонную деталь на этапе оценки.
Выбор правильного 5-осевой обрабатывающий центр требует тщательного баланса. Вы должны сопоставить геометрические возможности с реальными реалиями цеха. Самая надежная машина на рынке потерпит неудачу, если ваша программная экосистема слаба. Великолепная система управления мало что значит, если корпус шпинделя слишком громоздкий, чтобы добраться до глубоких полостей.
Вам необходимо оценить размер детали, основные материалы и требуемую обработку поверхности. Используйте эти факторы, чтобы определить, какая платформа подходит лучше всего: цапфа, поворотная головка или поворотная платформа. Затем укрепите свою производственную среду с помощью надежного программного обеспечения CAM, кинематического моделирования и тщательного обучения операторов.
В качестве следующего шага не полагайтесь на обобщенные характеристики брошюры. Попросите поставщиков, включенных в короткий список, провести временные исследования. Запросите живое тестовое тестирование (тестирование) одной из самых сложных и комплексных контрольных частей. Этот реальный тест раскрывает правду о термической стабильности, объемной точности и интеграции программного обеспечения, прежде чем вы подпишете заказ на поставку.
A: Схема 3+2 надежно фиксирует поворотные оси во время резки. Он позиционирует инструмент под углом, а затем использует стандартное трехосное движение. Непрерывное 5-осевое перемещение перемещает все пять осей одновременно. Это синхронизированное движение необходимо для плавной обработки сложных контуров произвольной формы и глубоких поднутрений.
О: Да, он может заменить специальный фрезерный станок для деталей, требующих большого процента токарных операций наряду со сложным фрезерованием. Однако токарно-фрезерные станки обычно обеспечивают гораздо меньший ход по оси Y, чем специализированный фрезерный центр. Они лучше всего подходят для цилиндрических или валообразных компонентов.
Ответ: Наиболее значительные скрытые затраты включают в себя высокопроизводительные программные модули CAM, специальные постпроцессоры, специализированные системы фиксации нулевой точки и независимое программное обеспечение для проверки столкновений. Вам также необходимо предусмотреть в бюджете специализированные держатели инструментов тонкого профиля для работы с жесткой геометрией.
Ответ: Непрерывное многоосное перемещение обычно продлевает срок службы инструмента по сравнению с традиционными 3-осевыми обходными путями. Постоянно поддерживая оптимальный угол зацепления инструмента, станок предотвращает чрезмерное трение. Это также позволяет использовать более короткие и жесткие режущие инструменты, что значительно снижает вибрацию и преждевременный износ инструмента.