fechar
Escolha o seu site
Global
Mídias Sociais

Visualizações: 0 Autor: Editor do site Horário de publicação: 06/08/2026 Origem: Site
Os fabricantes lutam constantemente contra o empilhamento de tolerância e os componentes descartados ao trabalhar em geometrias complexas. As configurações posicionais tradicionais de 3 eixos ou 3+2 geralmente ficam aquém das demandas modernas de precisão. Eles forçam os operadores a realizar múltiplas etapas manuais de refixação. Cada alteração na configuração introduz pequenos desvios. Durante uma longa produção, esses erros microscópicos se acumulam. Eles estragam materiais caros e aumentam os tempos de ciclo.
A mudança para uma verdadeira plataforma contínua de 5 eixos resolve diretamente esse gargalo. Você elimina configurações redundantes. Você aumenta drasticamente a precisão geral da peça. No entanto, adquirir esta capacidade significa repensar completamente a sua estratégia de chão de fábrica. Não se trata apenas de uma atualização de equipamento plug-and-play. Você deve mudar toda a sua metodologia de produção. Neste guia, detalhamos as escolhas arquitetônicas vitais disponíveis hoje. Exploramos realidades de implementação e critérios de avaliação essenciais. Você aprenderá como selecionar a plataforma exata que sua área de produção de alto risco precisa.
A usinagem contínua de 5 eixos minimiza as alterações de configuração, reduzindo diretamente os erros cumulativos (empilhamento de tolerâncias) comuns na usinagem de múltiplas superfícies.
A arquitetura da máquina (munhão vs. cabeçote giratório vs. fresamento-torneamento) deve ser ditada pelo tamanho da peça, peso e capacidades existentes no chão de fábrica.
Avaliar uma máquina requer olhar além da velocidade do fuso para avaliar a precisão volumétrica, a compensação térmica e a integração do software CAM.
Custos ocultos de implementação – como ferramentas especializadas, pós-processadores e treinamento de operadores – devem ser levados em consideração no cálculo inicial do ROI.
Você deve compreender as penalidades ocultas de múltiplas configurações para justificar uma nova máquina. Cada vez que um operador para um fuso para soltar, reposicionar e fixar novamente uma peça de trabalho, ele apresenta riscos. Você gasta mais dinheiro em acessórios personalizados. Você desperdiça horas valiosas no manuseio manual. Além disso, você aumenta significativamente o risco de desmanche de uma peça devido ao desalinhamento.
Esses desafios fazem a usinagem de peças complexas é notoriamente difícil em equipamentos mais antigos. Muitas lojas tentam preencher a lacuna usando configurações posicionais 3+2. Uma configuração 3+2 bloqueia os eixos rotativos durante o corte real. Funciona bem para furos angulares simples ou cortes planos planos. No entanto, falha completamente quando você precisa de contorno dinâmico. Ao encontrar cortes inferiores, pás de turbina extensas ou cavidades esculpidas profundas, a interpolação simultânea contínua torna-se obrigatória. Você precisa que todos os cinco eixos se movam juntos para manter a ferramenta engatada no ângulo perfeito.
Para declarar um sucesso um investimento em uma nova máquina, você precisa de critérios rigorosos. Primeiro, busque o processamento “Feito em Um”. Isso significa que o material bruto entra na máquina e a peça acabada sai sem intervenção manual. Segundo, maximize o tempo de atividade do fuso. Terceiro, padronize a qualidade da sua saída em execuções de produção de alto mix e baixo volume. Alcançar esses objetivos transforma uma oficina mecânica em uma operação altamente previsível e lucrativa.
A seleção de uma máquina começa com o layout físico de seus eixos móveis. A maneira como uma máquina se move determina o tamanho, o peso e o tipo de peças que ela pode manusear. Você não pode forçar uma peça fundida grande e pesada em uma máquina projetada para pequenos componentes de alumínio.
O estilo munhão ou berço continua incrivelmente popular. É mais adequado para peças médias a pesadas que exigem rigidez excepcional. Os eixos rotativos estão localizados na própria mesa. Isso permite grandes ângulos de inclinação e movimento dinâmico. No entanto, você deve estar atento às limitações de carga útil. Se uma peça for muito pesada, os acionamentos rotativos terão dificuldade para manter a precisão. Você também precisa verificar cuidadosamente a folga da mesa. Quando o munhão se inclina a 90 graus, peças grandes ou acessórios podem facilmente colidir com o alojamento do fuso.
Alternativamente, a arquitetura da cabeça giratória ou da cabeça articulada coloca o movimento rotativo no fuso. A peça de trabalho fica plana e fixa sobre a mesa. Esta configuração é ideal para peças incrivelmente pesadas ou superdimensionadas. Você não pode girar facilmente um enorme bloco de motor em um munhão. Ao manter a massa pesada estacionária, a máquina alcança estabilidade superior durante operações pesadas de desbaste.
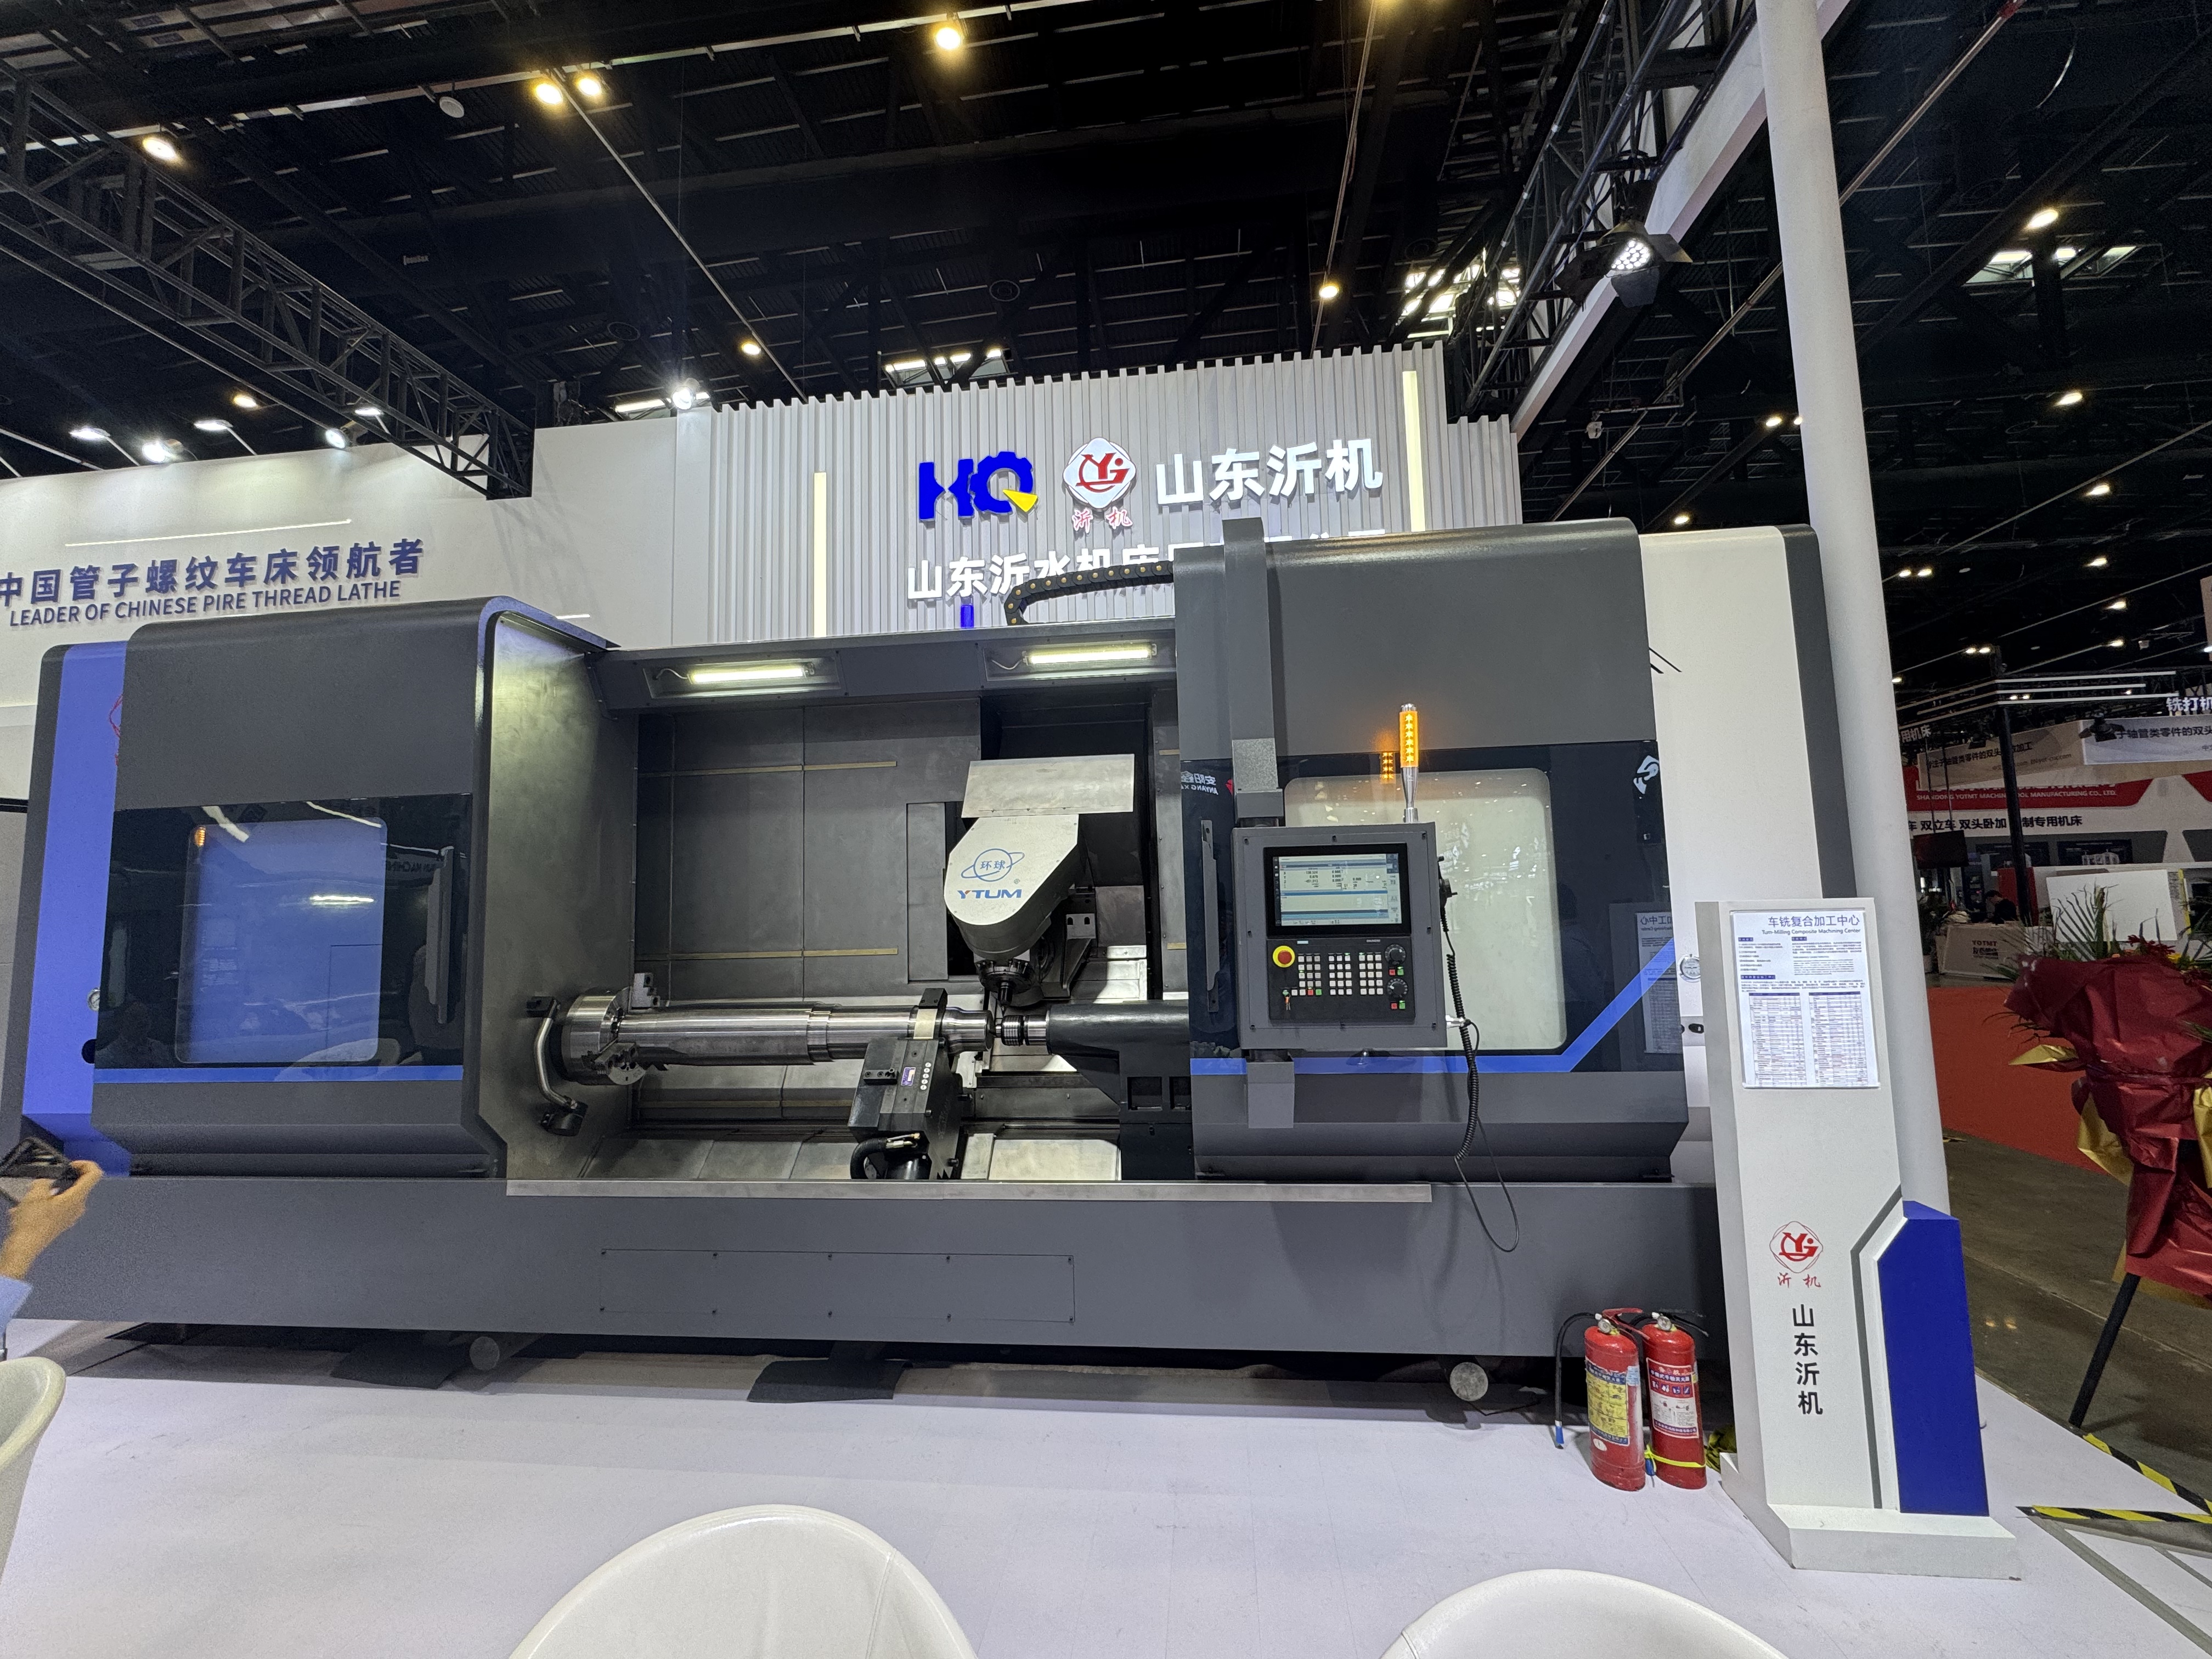
Para componentes cilíndricos, as configurações de fresamento-torneamento preenchem a lacuna entre o torneamento e o fresamento. Adicionando um O torno CNC de 5 eixos para o seu piso apresenta a solução ideal quando as peças exigem torneamento pesado e fresamento descentralizado complexo. Essas máquinas multitarefas manuseiam barras com eficiência e executam contornos complexos sem transferir a peça para uma fresadora separada.
Use o gráfico abaixo para simplificar seu processo de avaliação com base nas características das peças.
Tipo de arquitetura |
Perfil de peça ideal |
Vantagem Primária |
Fator Limitante |
|---|---|---|---|
Munhão / Berço |
Peças cúbicas pequenas a médias, impulsores |
Alta rigidez dinâmica, movimento simultâneo rápido |
A folga da mesa limita a altura máxima da peça |
Cabeça giratória / articulada |
Grandes componentes estruturais aeroespaciais, blocos pesados |
Peso da peça estacionária, imensa capacidade de carga |
O tamanho da cabeça limita o acesso a cavidades profundas e apertadas |
Fresamento |
Peças cilíndricas complexas, eixos com características angulares |
Torneamento feito em um e fresamento de 5 eixos |
Normalmente oferece deslocamento mais curto do eixo Y do que uma fresadora dedicada |
Diferentes indústrias levam as máquinas-ferramentas a limites diferentes. Ao enfrentar usinagem de peças aeroespaciais , o foco principal está na precisão volumétrica e na rigidez dinâmica. Os componentes aeroespaciais geralmente apresentam estruturas monolíticas de paredes finas. Usinar um impulsor de titânio ou um anteparo profundo de alumínio requer estabilidade absoluta. Qualquer falta de rigidez provoca tagarelice. A trepidação destrói o acabamento superficial e cansa a ferramenta de corte prematuramente. Você deve avaliar como o fabricante da máquina compensa a vibração dinâmica durante mudanças de direção em alta velocidade.
Por outro lado, a usinagem de moldes de precisão exige um perfil de capacidade completamente diferente. Os fabricantes de moldes são obcecados por acabamentos superficiais superiores. Ao executar continuamente usinagem multi-superfície , o sistema de controle CNC ocupa o centro das atenções. Ele precisa de algoritmos avançados de antecipação de alta velocidade. Esses algoritmos leem milhares de linhas de código G antecipadamente. Eles ajustam as taxas de avanço instantaneamente para evitar marcas de permanência da ferramenta. O processamento de dados suave e contínuo proporciona uma combinação perfeita em contornos complexos e de forma livre.
Você também deve abordar as duras realidades de ferramentas e folga. O movimento multieixo coloca o alojamento do fuso extremamente próximo da peça e do suporte de trabalho. Avalie cuidadosamente o design da ponta do fuso. Um fuso volumoso restringe o acesso. Freqüentemente, você precisa de suportes hidráulicos ou de ajuste por encolhimento especializados. Esses porta-ferramentas finos permitem alcançar cavidades profundas sem causar interferência. Ferramentas curtas e rígidas têm melhor desempenho, mas requerem um cabeçote capaz de mergulhar profundamente na peça de trabalho.
Comprar o ferro é apenas metade da batalha. Uma máquina multieixos depende inteiramente do seu ecossistema de software. A máquina é tão capaz quanto o código que a conduz. Você precisa de um pacote CAM robusto combinado com um pós-processador comprovado e livre de bugs. Um pós-processador defeituoso traduzirá caminhos CAM perfeitamente bons em movimentos desastrosos da máquina.
Além disso, você não pode confiar apenas na verificação de colisão interna da máquina. Você deve utilizar software de simulação cinemática independente. Este software cria um gêmeo digital de sua máquina, acessórios e ferramentas. Ele verifica cada movimento antes que o programa chegue ao chão de fábrica. A simulação de cortes evita colisões catastróficas e protege seu enorme investimento.
A estabilidade térmica introduz outro risco importante. O movimento multieixo gera calor significativo nos acionamentos rotativos e nos fusos. Este calor faz com que os componentes estruturais se expandam. A deriva térmica destrói a precisão. Para combater isso, procure máquinas equipadas com resfriadores de fuso ativo e fusos de esferas resfriados. O feedback em escala linear também é essencial. As escalas de vidro monitoram a posição exata dos eixos, contornando erros causados pela expansão térmica nos fusos de esferas. Além disso, os ciclos automatizados de calibração cinemática permitem aos operadores sondar uma esfera de referência e realinhar os pontos centrais rotativos em minutos.
A aceleração do operador apresenta o obstáculo final. Reconheça a curva de aprendizado acentuada imediatamente. A transição de sua equipe de uma mentalidade de 3 eixos para um pensamento multieixo completo leva tempo.
Envie programadores para treinamento CAM dedicado: eles devem aprender pensamento espacial e controle vetorial contínuo de ferramentas.
Domine o gêmeo digital: os operadores devem executar programas complexos no software de simulação antes de tocar no painel de controle físico.
Padronize a fixação de peças: adote antecipadamente sistemas de fixação de ponto zero. Isso elimina a discagem manual e reduz a ansiedade de configuração para novos operadores.
Execute passagens de teste: treine os operadores para desacelerar as taxas de deslocamento rápido e executar simulações nas primeiras configurações complexas.
Nem todos os fabricantes de máquinas constroem suas plataformas de acordo com os mesmos padrões. Ao comparar opções, examine primeiro a rigidez e a construção. Avalie os materiais de base. O ferro fundido proporciona excelente amortecimento de vibrações. As bases fundidas em concreto polimérico ou mineral oferecem estabilidade térmica e amortecimento ainda superiores. A seguir, examine as guias. As guias lineares de rolos proporcionam alta velocidade e agilidade, adequadas para peças aeroespaciais de alumínio. As formas em caixa oferecem imensa rigidez para mastigar Inconel ou titânio, embora se movam um pouco mais devagar.
O poder de processamento do sistema de controle determina o desempenho do contorno. Ao processar dados contínuos de cinco eixos, o controle lê milhares de micromovimentos por segundo. Avalie controles da Heidenhain, Siemens ou FANUC especificamente adaptados para esta carga pesada de dados. Um processador fraco deixará a máquina sem dados, fazendo com que ela gagueje e deixe marcas na peça.
Por fim, examine o fornecedor quanto aos acordos de nível de serviço (SLAs). O tempo de inatividade da máquina consome receitas rapidamente. Explore sua infraestrutura de suporte local. Pergunte se eles fazem a reconstrução do fuso localmente ou se os enviam para o exterior. Certifique-se de que eles tenham peças de reposição prontamente disponíveis em sua região. Você também deseja um forte suporte de engenharia de aplicação para ajudá-lo a ajustar pós-processadores complexos durante o primeiro ano de operação.
Erro veterinário comum: confiar apenas na velocidade máxima do fuso em vez de avaliar curvas de torque em RPMs de corte específicas.
Erro veterinário comum: ignorar o tamanho físico da área ocupada pela máquina e como a automação (como conjuntos de paletes) pode se ajustar posteriormente.
Erro comum do veterinário: não testar uma peça de referência durante a fase de avaliação.
Escolhendo o certo O centro de usinagem de 5 eixos exige um equilíbrio cuidadoso. Você deve pesar as capacidades geométricas em relação às realidades reais do chão de fábrica. A máquina mais rígida do mercado irá falhar se o seu ecossistema de software for fraco. Um sistema de controle brilhante significa pouco se a carcaça do fuso for muito volumosa para alcançar cavidades profundas.
Você precisa avaliar o tamanho da peça, os materiais primários e os acabamentos superficiais necessários. Use esses fatores para determinar se um munhão, um cabeçote giratório ou uma plataforma fresadora e giratória se ajusta melhor. Em seguida, fortaleça seu ambiente de produção com software CAM robusto, simulação cinemática e treinamento completo do operador.
Como próximo passo, não confie em especificações generalizadas de folhetos. Peça aos seus fornecedores selecionados para realizar estudos de tempo. Solicite um teste ao vivo (run-off) em uma de suas peças de benchmark mais difíceis e complexas. Este teste real expõe a verdade por trás da estabilidade térmica, precisão volumétrica e integração de software antes de você assinar o pedido de compra.
R: Uma configuração 3+2 trava os eixos rotativos com segurança no lugar durante o corte. Ele posiciona a ferramenta em um ângulo e, em seguida, usa o movimento padrão de 3 eixos. O 5 eixo contínuo move todos os cinco eixos simultaneamente. Este movimento sincronizado é necessário para usinar perfeitamente contornos complexos e de forma livre e cortes profundos.
R: Sim, ele pode substituir uma fresadora dedicada para peças que apresentam uma alta porcentagem de operações de torneamento juntamente com fresamento complexo. No entanto, as máquinas fresadoras normalmente oferecem muito menos deslocamento do eixo Y do que um centro de fresamento dedicado. Eles são mais adequados para componentes cilíndricos ou semelhantes a eixos.
R: Os custos ocultos mais significativos incluem módulos de software CAM de última geração, pós-processadores personalizados, sistemas especializados de fixação de ponto zero e software independente de verificação de colisão. Você também precisa fazer um orçamento para porta-ferramentas especializados e de perfil fino para acessar geometrias precisas.
R: O movimento contínuo de vários eixos geralmente prolonga a vida útil da ferramenta em comparação com soluções alternativas tradicionais de 3 eixos. Ao manter constantemente o ângulo ideal de engate da ferramenta, a máquina evita atrito excessivo. Também permite usar ferramentas de corte mais curtas e rígidas, o que reduz drasticamente a trepidação e o desgaste prematuro da ferramenta.